Kalibrasyon kütlesi seçimi tek bir soruya indirgenemez. "Hangi sınıfı almalıyım" diye başlayan konuşma, çoğu zaman kapasite, set büyüklüğü ve malzeme kararlarıyla devam eder. Bu rehber, bu kararların tamamını sırasıyla ele alıyor.
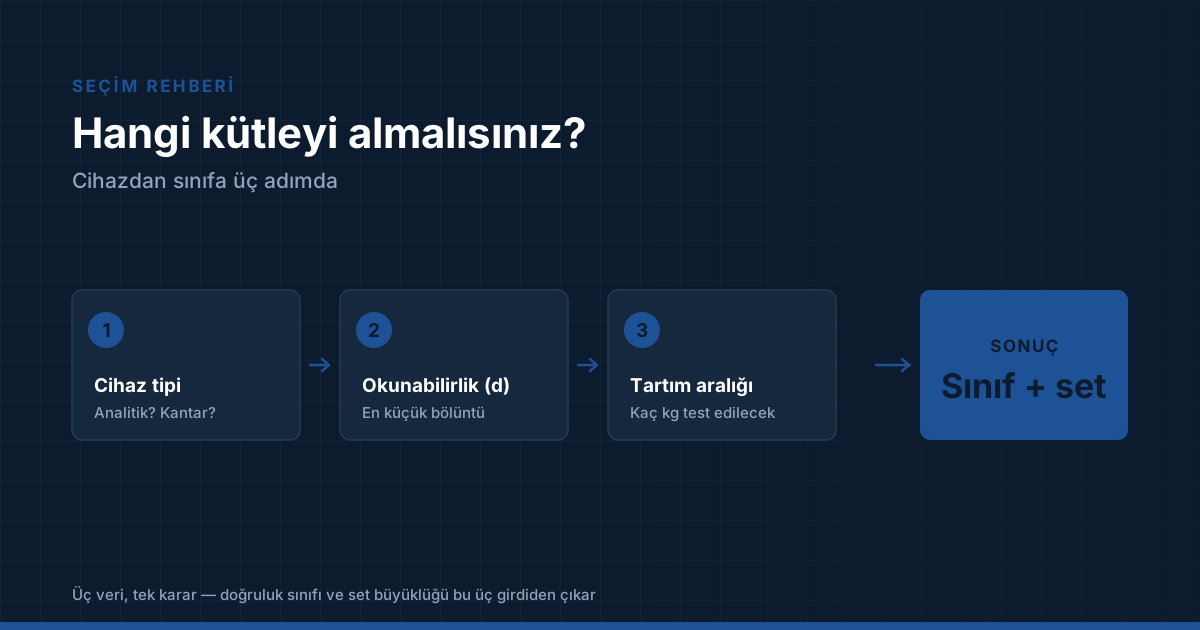
Amacı şu: elinizde cihazınıza ait üç bilgi varsa, bu yazının sonunda ihtiyacınız olan kütleyi tarif edebilecek durumda olmanız.
Seçim üç veriden çıkar
Doğru kütleyi belirlemek için gereken veri sayısı sanıldığından az. Cihazınızın tipi, okunabilirlik değeri ve tartım aralığı — bu üçü, hem doğruluk sınıfını hem set büyüklüğünü belirlemeye yeter.
- Cihaz tipi — analitik terazi mi, endüstriyel kantar mı? Kullanım ortamı ve beklenen doğruluk seviyesini bu belirler.
- Okunabilirlik (d) — cihazın gösterebildiği en küçük bölüntü. Doğruluk sınıfının ana girdisi budur.
- Tartım aralığı — hangi yükler test edilecek? Kapasite ve set büyüklüğü buradan çıkar.
Bu üç veri elinizde yoksa cihazın etiketinde veya kullanım kılavuzunda bulunur. Okunabilirlik değeri genellikle "d = 0,1 mg" biçiminde yazar.
1. Cihaz tipiniz
Cihaz tipi, hangi sınıf aralığında düşüneceğinizi daraltır. Laboratuvar terazileri E ve F sınıflarına, endüstriyel tartım sistemleri M sınıfına yönelir. Bu kaba ayrım, sonraki adımda okunabilirlik değeriyle kesinleşir.
| Cihaz | Tipik sınıf aralığı | Yaygın kapasite ihtiyacı |
|---|---|---|
| Yarı mikro / analitik terazi | E2 | 1 mg – 200 g |
| Hassas terazi | F1 – F2 | 1 g – 5 kg |
| Endüstriyel terazi | F2 – M1 | 1 – 50 kg |
| Kantar / baskül | M1 | 50 kg ve üzeri |
Başlangıç noktasıdır; kesin sınıf okunabilirlik değeriyle belirlenir.
2. Okunabilirlik değeri
Doğruluk sınıfını belirleyen asıl girdi budur. Genel ilke şu: kullandığınız kütlenin toleransı, cihazınızın okunabilirlik değerine kıyasla ihmal edilebilir kalmalıdır. Toleransı okunabilirliğe yakın bir kütle, ölçtüğünüz hatanın kaynağını belirsizleştirir.
Sınıflar arasındaki tolerans farkı sabit bir orana dayanır: her sınıf bir üstünün yaklaşık 3,16 katı tolerans taşır. Bu ilerlemenin ayrıntısı ve sınıf sınıf karşılaştırma için E2, F1, F2 ve M1 sınıfları arasındaki fark yazısına bakabilirsiniz.
| Okunabilirlik (d) | Önerilen sınıf | 1 kg için tolerans |
|---|---|---|
| 0,01 mg | E2 | ±1,6 mg |
| 0,1 mg | E2 | ±1,6 mg |
| 1 mg | F1 | ±5,0 mg |
| 10 mg | F1 – F2 | ±5,0 / ±16 mg |
| 0,1 g | F2 | ±16 mg |
| 1 g ve üzeri | M1 | ±50 mg |
Tolerans sütunu 1 kg nominal değer içindir. Diğer nominal değerlerde tolerans farklıdır.
3. Tartım aralığı
Sınıf belli olduktan sonra sıra kapasitede. Burada belirleyici olan, cihazınızın hangi noktalarında doğrulama yapacağınızdır. Yaygın uygulama, ölçüm aralığının alt, orta ve üst bölgelerinde en az birer nokta test etmektir.
Yüksek kapasiteli sistemlerde tam kapasite testi çoğu zaman pratik değildir; kısmi doğrulama ve ikame yöntemi devreye girer. Kantar tarafındaki hesap için kantar kalibrasyonunda kaç kg kütle gerekir yazısına bakın.
Tek kütle mi, set mi
Birden fazla noktada doğrulama yapacaksanız set almak neredeyse her zaman daha verimlidir. Set, ara değerleri kombinasyonla üretebilmenizi sağlar; tek tek kütle almaya kıyasla daha az parçayla daha çok nokta test edersiniz.
Setin kaç parçadan oluşacağı rastgele değildir — standart, izin verilen nominal değer dizilerini tanımlar. Ayrıntı için kütle seti kaç parçadan oluşmalı yazısına bakabilirsiniz.
- Tek noktada doğrulama yapıyorsanız tek kütle yeterlidir.
- Aralığın birden çok noktasında test yapıyorsanız set alın.
- Yüksek kapasitede genellikle aynı nominal değerden çok sayıda parça kullanılır.
Malzeme kararı
Malzeme çoğu zaman sınıf seçiminin doğal sonucudur. E ve F sınıflarında paslanmaz çelik dışında pratik bir seçenek yoktur; standardın yoğunluk, yüzey ve manyetiklik gereklilikleri başka malzemeyle karşılanamaz. M sınıfında ise kapasite ve kullanım ortamı belirleyici olur.
İki malzemenin karşılaştırması ve hangi durumda hangisinin uygun olduğu için paslanmaz çelik mi, pik döküm mü yazısına bakın.
En pahalı üç hata
- Gereğinden yüksek sınıf almak — E2 gerekmeyen bir uygulamada E2 almak, bütçeyi kalibrasyon hizmetine ve bakıma ayırmanız gereken yerden çeker. Yüksek sınıf, daha sıkı saklama ve elleçleme koşulu da getirir.
- Sadece tam kapasiteye bakmak — Cihazın doğrusallığı ara noktalarda bozulur. Tek noktada doğrulama, aradaki sapmayı göstermez.
- Sertifikayı sonradan düşünmek — İzlenebilirlik zinciri kütlenin kendisinden değil, akredite laboratuvarın verdiği sertifikadan gelir. Sertifikasız kütle, kalite yönetim sisteminizde delil oluşturmaz.
Kütleyi seçtiniz, sonra ne olacak
Doğru kütleyi belirlemek işin yarısı. Diğer yarısı, o kütleyle yapacağınız işlemin kalite sisteminizde geçerli sayılmasıdır. Burada üç kavram sık karıştırılıyor ve karışıklık doğrudan uygunsuzluğa dönüşüyor.
- Kalibrasyon — cihazın ne kadar saptığının ölçülüp raporlanmasıdır. Cihazı düzeltmez, durumunu bildirir.
- Doğrulama — ölçülen sapmanın sizin kabul ölçütünüze göre yeterli olup olmadığının kararıdır.
- Ayar — göstergenin düzeltilmesidir — CAL tuşuyla yapılan işlem budur. Ayardan sonra cihazın sapması yeniden ölçülmezse bilinmez.
Bu ayrımın denetimde nasıl sonuç doğurduğunu ve hangi kanıtların istendiğini terazi kalibrasyonu ve denetim rehberinde ayrıntılı ele aldık.
Seçim aşamasında verilecek iki karar bu süreci doğrudan etkiler. Birincisi, günlük kontrolde kullanacağınız kütle ile referans olarak saklayacağınız kütlenin aynı olup olmayacağı. İkincisi, aldığınız kütlenin sertifikayla gelip gelmeyeceği — sertifikasız bir kütleyle yapılan doğrulama izlenebilir sayılmaz ve denetimde en sık çıkan bulgulardan biridir.
Konu başlıklarına göre ayrıntı
Bu rehber karar akışını özetliyor. Tek tek konuların ayrıntısı için:
Tolerans değerleri: OIML R 111-1: 2004 (E), Tablo 1, sayfa 12. Değerler 28.07.2026 tarihinde standardın yayımlanmış metniyle karşılaştırılarak doğrulanmıştır.
Sık Sorulan Sorular
1 Hangi bilgileri hazırlarsam teklif süreci hızlanır?
Cihaz tipi, okunabilirlik değeri (d) ve doğrulama yapacağınız tartım aralığı. Bu üç bilgiyle sınıf ve set büyüklüğü doğrudan belirlenebilir.
2 Cihazımın okunabilirlik değerini bilmiyorum, ne yapmalıyım?
Cihaz etiketinde veya kullanım kılavuzunda "d =" ifadesiyle yazar. Bulamazsanız cihazın marka ve model bilgisini iletmeniz yeterli.
3 Set almak tek kütle almaktan daha mı ekonomik?
Birden çok noktada doğrulama yapıyorsanız evet. Set, kombinasyonla ara değerler üretmenizi sağladığı için daha az parçayla daha çok noktayı kapsar.
4 Kütlenin kendisi izlenebilirlik sağlar mı?
Hayır. İzlenebilirlik, akredite bir laboratuvarın düzenlediği kalibrasyon sertifikasından gelir. Sertifikasız kütle kalite yönetim sisteminizde delil oluşturmaz.
İlgili rehberler
İlgili ürünler
Teknik destek
Bu rehber sorunuzu tam karşılamadıysa cihazınızın bilgilerini iletin; uygun doğruluk sınıfını birlikte belirleyelim.